Temperaturas de impresión 3D: boquilla y cama para cada material
Temperaturas de boquilla y cama para PLA, PETG, ABS, ASA y TPU, qué hace cada una y cómo ajustarlas cuando la impresión sale con hilos o se despega.
La temperatura es el ajuste que más cambia el resultado de una impresión 3D. Con la boquilla muy fría las capas no se pegan bien y la pieza queda débil. Con la boquilla muy caliente aparecen hilos, babas y detalles borrosos. Y si la cama no está en su punto, la pieza no se adhiere o se levanta por las esquinas. Esta guía te da los rangos de referencia y te explica qué mirar para ajustarlos.
Tabla de referencia
| Material | Boquilla | Cama | Ventilador de la pieza | Cámara cerrada |
|---|---|---|---|---|
| PLA | 190-220 °C | 50-60 °C (o sin calentar) | Al máximo | No |
| PLA Silk | 200-230 °C | 50-60 °C | Al máximo, con velocidad baja | No |
| PETG | 230-250 °C | 70-85 °C | Bajo o medio | No |
| ABS | 230-260 °C | 90-110 °C | Apagado o muy bajo | Sí |
| ASA | 240-260 °C | 90-110 °C | Apagado o muy bajo | Sí |
| TPU (flexible) | 210-230 °C | 30-60 °C | Bajo o medio, con velocidad baja | No |
Son valores típicos. Cada marca, color y lote puede pedir entre 5 y 10 °C de diferencia, así que la etiqueta del rollo manda. Revisá también el máximo que admite la boquilla de tu impresora en el manual del fabricante.
La temperatura de la boquilla
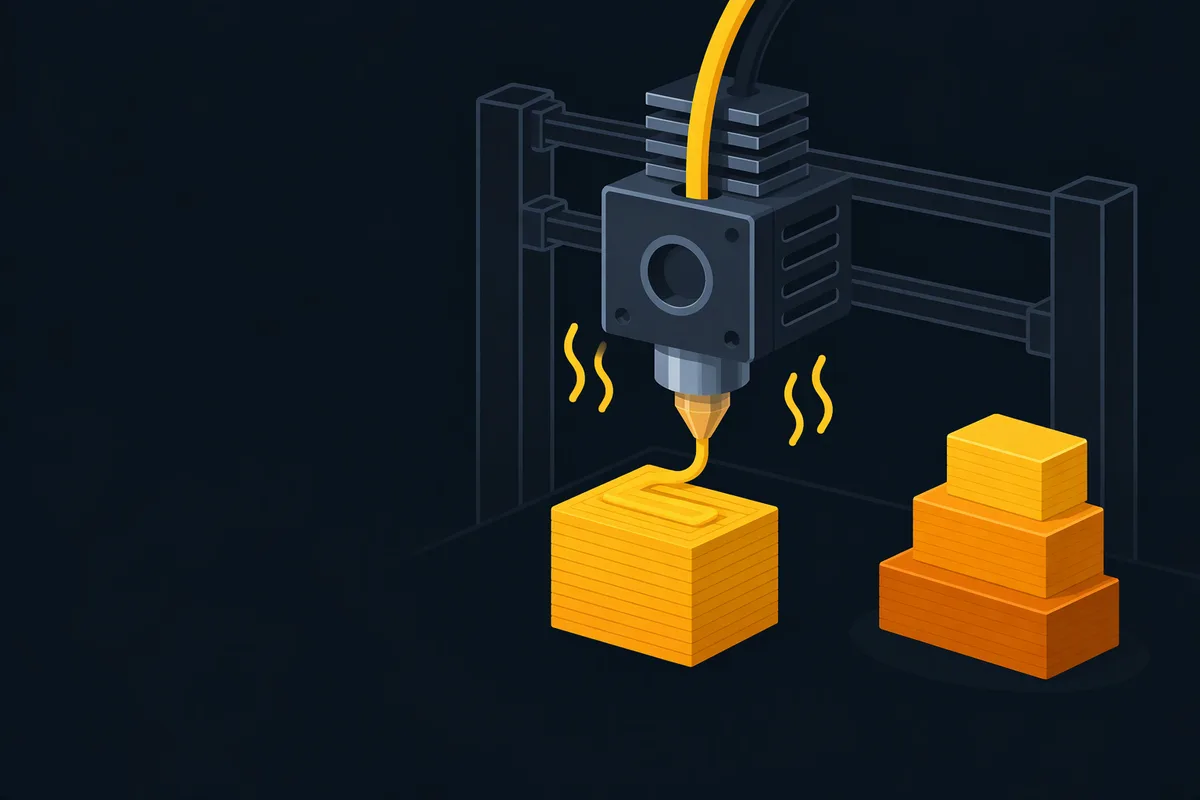
Es la que derrite el filamento. Define qué tan fluido sale y qué tan bien se pega cada capa con la anterior.
- Ventajas: con la temperatura correcta las capas se fusionan bien, la pieza queda resistente y la superficie pareja.
- Límites: si te quedás corto, las capas se separan y la pieza se rompe fácil. Si te pasás, salen hilos, el detalle se pierde y algunos materiales se degradan.
Un detalle útil: cuanto más rápido imprimís, más caliente conviene que esté la boquilla, porque el filamento tiene menos tiempo para derretirse.
La temperatura de la cama
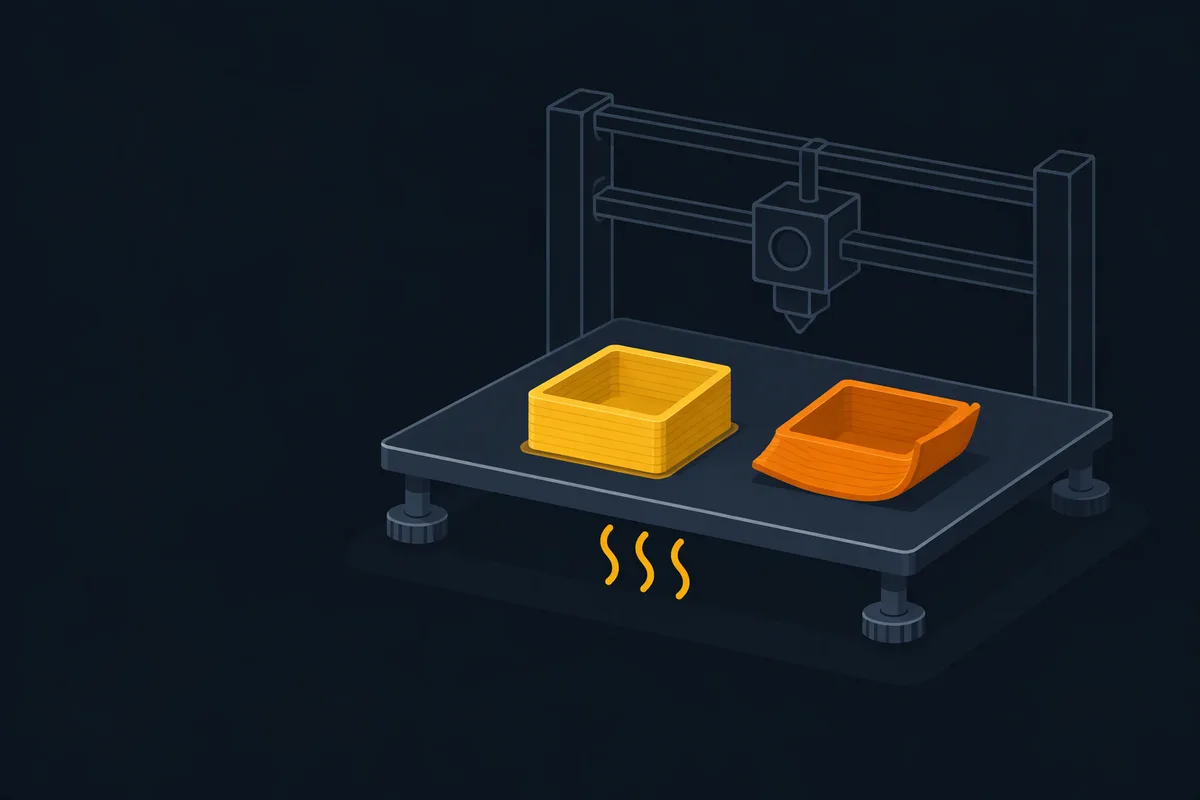
Mantiene la primera capa pegada y parejita. Es clave en PETG, ABS y ASA, que se contraen al enfriarse y tienden a levantarse por las esquinas.
- Ventajas: una cama en su punto da una primera capa firme y evita que la pieza se despegue a mitad de la impresión.
- Límites: demasiado caliente, la primera capa se aplasta y la base de la pieza se ensancha. Demasiado fría, no se pega y se despega o se arquea.
El ventilador y la cámara cerrada
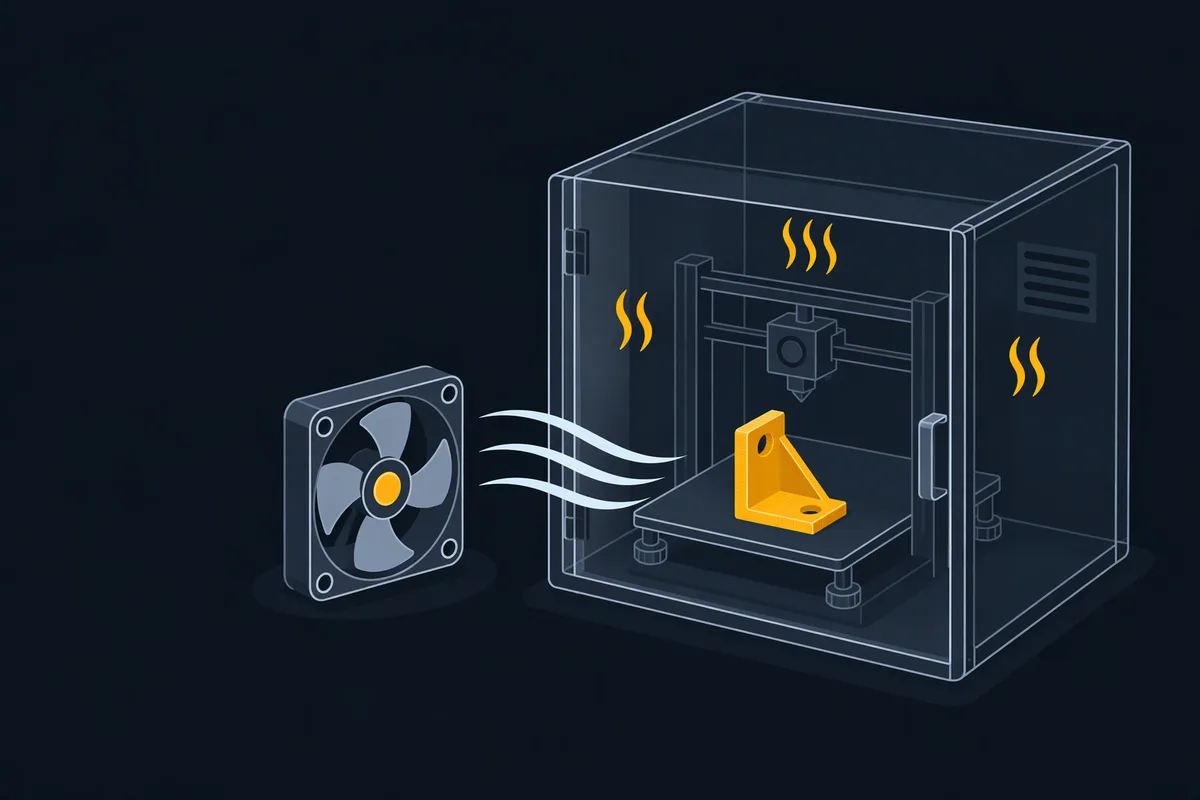
No son una temperatura, pero cambian cómo se enfría la pieza y por eso van de la mano. El PLA se beneficia de mucho ventilador, que endurece cada capa rápido y mejora los voladizos. El PETG pide menos, para no perder adherencia entre capas. El ABS y el ASA se imprimen casi sin ventilador y en cámara cerrada: si se enfrían de golpe, se curvan y se agrietan.
Señales de que algo está mal
| Lo que ves | Causa probable | Qué probar |
|---|---|---|
| Hilos finos entre partes | Boquilla muy caliente o filamento húmedo | Bajá 5 °C la boquilla, ajustá la retracción y secá el filamento |
| Capas que se separan, pieza frágil | Boquilla muy fría | Subí 5 °C la boquilla y, en PETG o ABS, bajá el ventilador |
| Esquinas que se levantan | Cama fría o corrientes de aire | Subí la cama, cerrá la cámara o agregá un borde (brim) |
| La primera capa no se pega | Cama fría o sucia | Subí 5 °C la cama y limpiala con alcohol isopropílico |
| Base ensanchada o aplastada | Cama demasiado caliente | Bajá 5 °C la cama |
| Voladizos caídos en PLA | Poco ventilador | Subí el ventilador de la pieza al máximo |
| Burbujas o chasquidos al extruir | Filamento con humedad | Secá el filamento antes de imprimir |
Cómo encontrar tu temperatura ideal
- Leé la etiqueta del rollo y arrancá por el centro del rango.
- Imprimí una torre de temperatura: es una pieza de prueba que va bajando de a escalones, y la mayoría de los laminadores la traen.
- Mirá la torre terminada y elegí el tramo con mejor acabado y capas más firmes. Probá doblando una sección para ver cuál resiste más.
- Ajustá de a 5 °C y cambiá una sola cosa por vez.
- Anotá el resultado por marca y color: el mismo material puede pedir ajustes distintos.
Si todavía no sabés qué material usar, mirá PLA, PETG o ABS: cuál elegir. Y si querés ver lo que hay disponible, están los filamentos PLA y los filamentos PETG, o todo el catálogo de filamentos.